Artykuł sponsorowany
Jak klej termoutwardzalny zmienia projekt apertur i grubość szablonu w montażu SMT
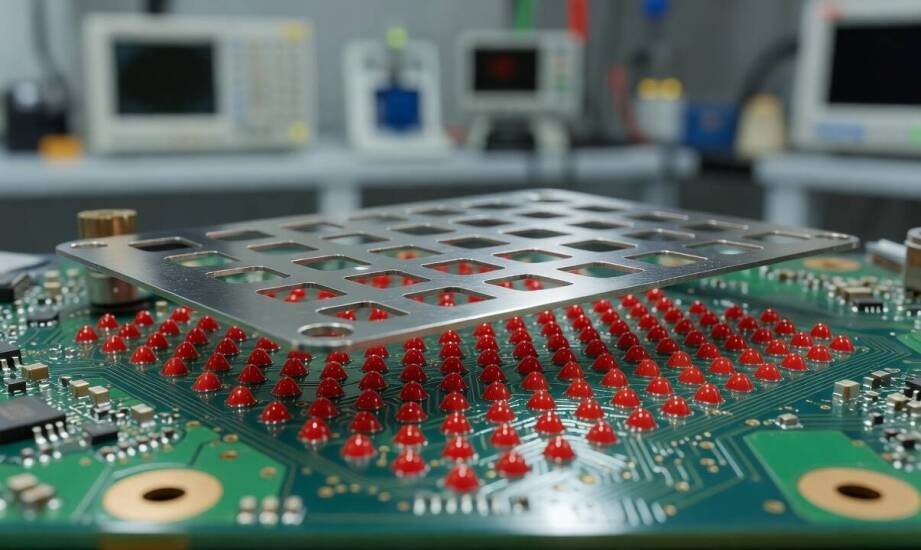
W montażu powierzchniowym SMT błędy w dozowaniu kleju termoutwardzalnego prowadzą do poważnych defektów produkcyjnych. Zbyt mały depozyt materiału nie zapewnia wystarczającego unieruchomienia elementów przed lutowaniem falowym. Z kolei nadmiar spoiwa ryzykuje zanieczyszczeniem pól lutowniczych lub przesunięciem komponentów. Konstruktorzy często przenoszą nawyki z projektowania otworów dla pasty lutowniczej na kleje, co stanowi podstawowy błąd technologiczny. W przeciwieństwie do pasty, gdzie objętość determinuje jakość połączenia elektrycznego, tutaj priorytetem jest wyłącznie tymczasowe trzymanie detali na płytce drukowanej. Preparat wykazuje zupełnie inną reologię podczas separacji matrycy od laminatu, co wymusza zmianę podejścia do geometrii całego układu.
Wpływ lepkości i grubości blachy na kształt depozytu
Lepkość jednoskładnikowego kleju epoksydowego różni się w zależności od specyfikacji konkretnego produktu. Wartości te osiągają najczęściej przedziały rzędu 55–70 Pa·s, co bezpośrednio wpływa na mechanikę druku. Taka gęsta konsystencja sprawia, że podczas oddzielania ramy znaczna część materiału przywiera do wewnętrznych ścianek apertury. Wysokość pozostawionej kropli zależy w głównej mierze od proporcji powierzchni otworu do powierzchni gładkiej maski antylutowniczej. Małe wycięcia formują niski punkt, przypominający dawkę z tradycyjnego dyspensera. Stosunek wymiarów zbliżony do proporcji 1:1 pozwala uzyskać optymalne i najwyższe depozyty.
Grubość arkusza wyznacza fizyczny limit objętości transferowanej substancji. Standardowe stalowe szablony do nakładania kleju wykonuje się zazwyczaj z blach o grubości 0,150–0,200 mm. Cieńsza stal redukuje wysokość naniesionego punktu, przez co cięższe elementy SMD mogą przemieszczać się podczas transportu na produkcyjnych przenośnikach taśmowych. Wybór blachy przekraczającej 0,200 mm potęguje ryzyko nadmiernego rozciągania lepkiej substancji w fazie separacji. Skutkuje to nieregularnym kształtem depozytu oraz utratą niezbędnej precyzji pozycjonowania. Proces technologiczny wymaga dokładnego zbalansowania tych parametrów względem docelowej masy komponentów.
Projektowanie apertur zgodnie ze standardami branżowymi
Inżynierowie opierają architekturę otworów na wytycznych normy IPC-7525, która standaryzuje zasady dla poszczególnych typów obudów. Prawidłowa szerokość szczeliny powinna stanowić około jednej trzeciej odległości pomiędzy polami lutowniczymi. Długość wycięcia projektuje się zazwyczaj na poziomie 110 procent szerokości samego elementu. Obudowy typu RC oraz SOT wymagają najczęściej zastosowania dwóch okrągłych punktów lub jednej wydłużonej elipsy. Układy scalone w standardzie SO wymuszają bardziej zróżnicowane podejście do geometrii maski.
Wąski rozstaw wyprowadzeń poniżej 0,2 mm oznacza konieczność grupowania otworów w rzędy. Większe odstępy pozwalają na wycięcie kształtu koniczyny, co skutecznie zwiększa wysokość centralnej kropli bez niekontrolowanego rozlewania na boki. Układy QFP stabilizuje się punktami umieszczonymi na przekątnych, a obudowy cylindryczne MELF wymagają przesunięcia depozytu względem osi symetrii. Spółka KOMA LASER SMT na bieżąco weryfikuje wpływ tych geometrii na proces uwalniania gęstych substancji w warunkach ciągłej produkcji.
Zintegrowane podejście do optymalizacji produkcji
Dopasowanie fizycznych właściwości narzędzi do charakterystyki chemii montażowej decyduje o stabilności całej linii. Zaokrąglenie ostrych narożników w projekcie maski ułatwia uwalnianie lepkiej substancji i zapobiega gromadzeniu się resztek w trudno dostępnych miejscach. Analiza dokumentacji obwodu drukowanego wymaga uwzględnienia gęstości upakowania komponentów, rodzaju zastosowanej soldermaski oraz docelowego profilu termicznego urządzeń grzewczych. Zbyt szybki przyrost temperatury stwarza ryzyko niepożądanego rozpływania się preparatu przed jego usieciowaniem. Iteracyjne testy transferu i szczegółowe pomiary optyczne wolumenu na wczesnym etapie wdrażania nowego wyrobu skutecznie eliminują późniejsze przestoje maszyny.
Utwardzanie polimerowe odbywa się w temperaturze ściśle dopasowanej do specyfikacji chemicznej wyrobu, najczęściej w granicach 100–150°C. Prawidłowo powstałe wiązanie bez problemu wytrzymuje siły wyporu fali roztopionego stopu i trwale zabezpiecza przed rotacją mikroskopijnych części na płytce. Osiągnięcie pełnej powtarzalności wymaga dokładnej obróbki otworów wycinanych światłem lasera. Gładkie krawędzie cięcia minimalizują tarcie powierzchniowe przylegającego materiału. Przekłada się to bezpośrednio na płynne oddzielanie oprzyrządowania od obwodu drukowanego i wyraźną redukcję ilości defektów w końcowym etapie lutowania.
Kategorie artykułów
Polecane artykuły

Jak personalizacja wpływa na postrzeganie plastikowych tub przez klientów?
Personalizacja opakowań odgrywa kluczową rolę w kształtowaniu wrażeń klientów, zwłaszcza w dobie rosnącej konkurencji. Unikalne i dostosowane do potrzeb klienta rozwiązania mogą znacząco wpłynąć na decyzje zakupowe. W kontekście tub plastikowych istotne jest zrozumienie, jak personalizacja wpływa na

Gdzie blacha trapezowa sprawdza się przy krawędziach i połączeniach dachu płaskiego
Właściciele domów jednorodzinnych z dachem płaskim rzadko traktują profilowaną stal jako główny materiał pokryciowy. Ten rodzaj blachy pojawia się na nowoczesnych bryłach w zupełnie innej roli. Stanowi materiał detali wykończeniowych na newralgicznych krawędziach i połączeniach, gdzie membrana hydro